

Luft er industriell råvare de fleste overser. Den inneholder 78 % nitrogen, 21 % oksygen, pluss argon, CO₂ og vanndamp. Å skille disse komponentene er ikke kjemi-det er anvendt termodynamikk. Kryogen luftseparasjon, den dominerende teknologien for middels-til-store anlegg over hele verden, er i hovedsak destillasjonskontrollert til 0,1 grads presisjon.
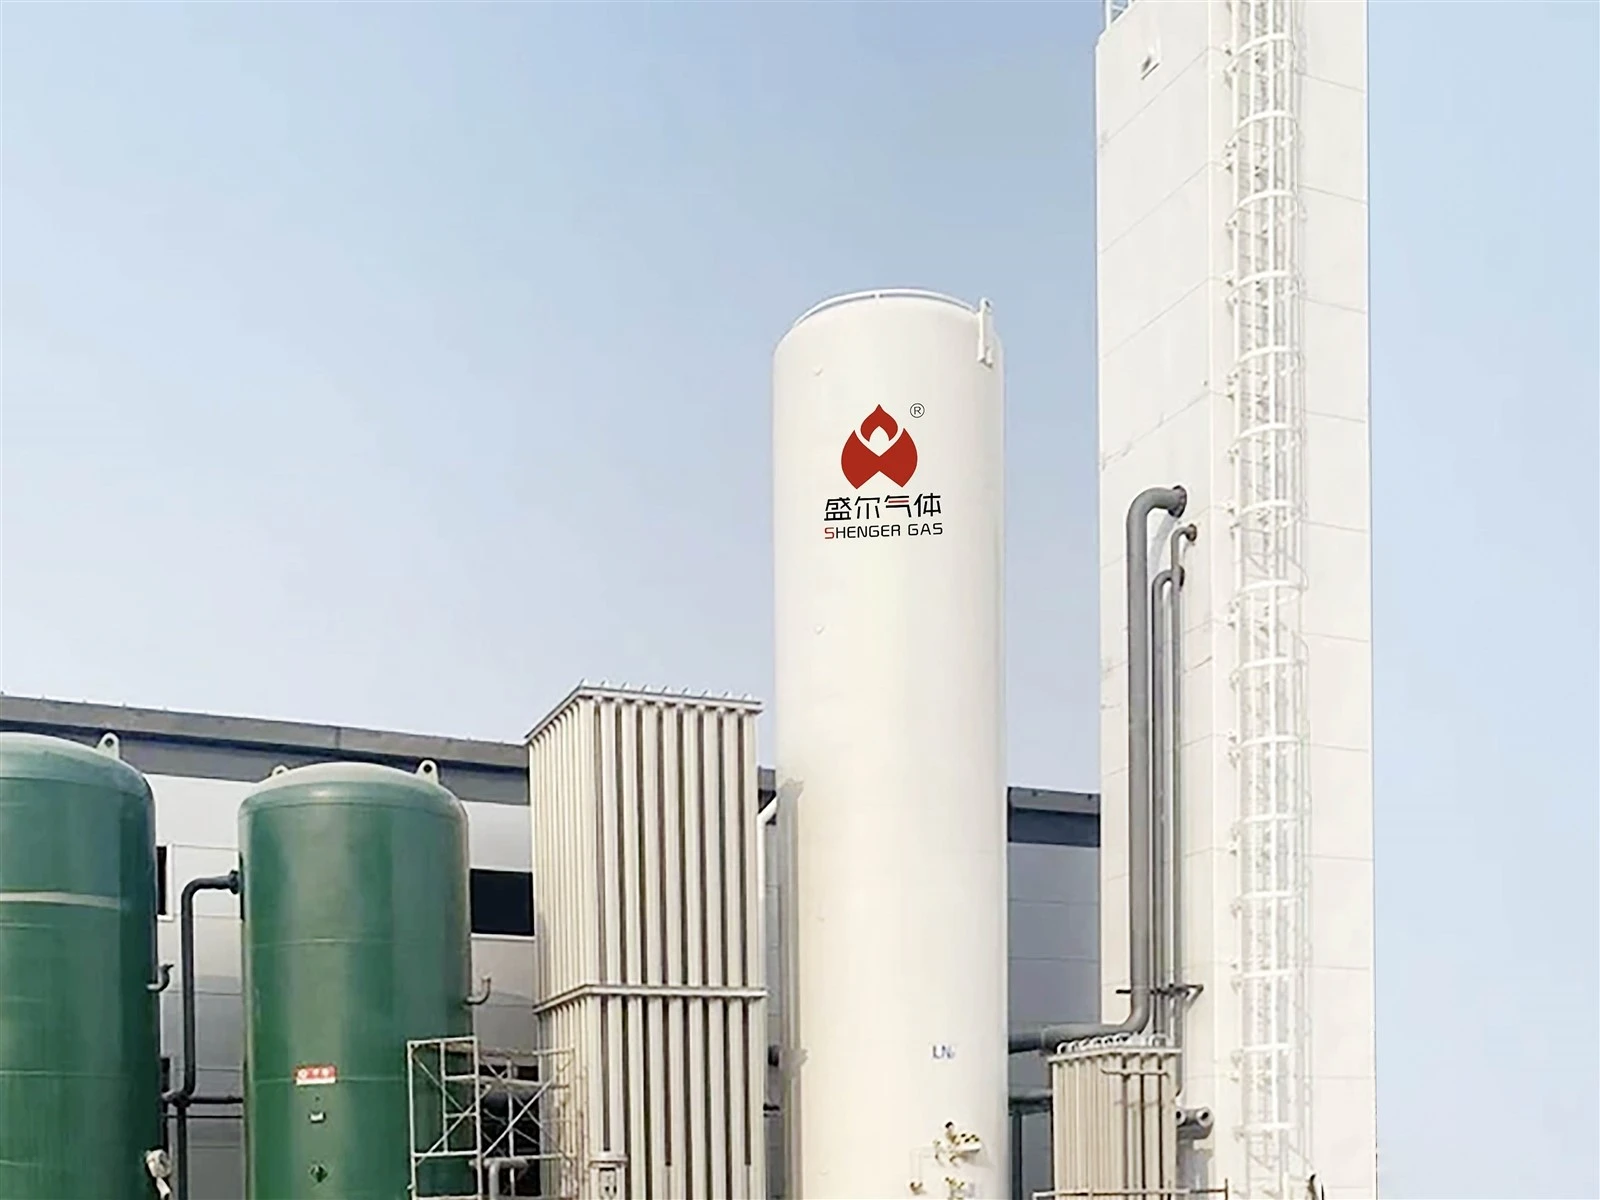
Luftinntak: Filtrering og kompresjon
Omgivelsesluft kommer inn gjennom et selvrensende-filter. Målet her er ikke separasjon, men utstyrsbeskyttelse-partikler ville erodere høyhastighets-kompressorrotorer og blokkere destillasjonspakking.
Filtrert luft beveger seg inn i en flertrinns sentrifugalkompressor, der trykket stiger til 0,5–0,8 MPa (avhengig av prosessdesign). Kompresjon genererer varme (rundt 100–120 grader), så-trinnskjølere bringer temperaturen tilbake nær omgivelsene. Hopp over dette, og nedstrøms molekylsikter vil brytes ned av overdreven varme.
Et kritisk punkt: kompresjon reduserer luftvolumet og gir trykkenergien som trengs for ekspansjonskjøling og destillasjonsseparasjon. Uten denne energibasen kan ikke hele den kryogene syklusen starte.
Rensing: Fjerning av urenheter som fryser
Komprimert og avkjølt luft inneholder fortsatt vanndamp, CO₂ og hydrokarboner. Ved kryogene temperaturer fryser disse ut og tetter til destillasjonskolonnepakningen eller hovedvarmevekslerkanalene. Når den først er tilsmusset, kollapser motstanden og destillasjonsytelsen.
Moderne planter bruker molekylsiktadsorpsjonssystemer (vanligvis dobbeltlags-lag: aktivert alumina + 13X molekylsikt). To adsorbere kjører vekselvis: en adsorberer urenheter ved 0,5–0,8 MPa og omgivelsestemperatur, mens den andre regenererer med 200 graders avfallsnitrogen.
Nøkkeltall: CO₂ avløp under 1 ppm, vannduggpunkt under -65 grader . Dette er driftsterskelen for stabil destillasjon.
Avkjøling til flytende: The Refrigeration Loop
Renset luft kommer inn i hovedvarmeveksleren (normalt loddet aluminiumsplate-finnetype), mot-strøm mot tilbakevendende kalde produktstrømmer. Temperaturen synker gradvis til ca -170 grader, og nærmer seg flytende linjen.
Men varmeveksling alene kan ikke nå destillasjonstemperaturer (øvre kolonne øverst rundt -196 grader, nedre kolonne nede ca. -175 grader). Kjøling kommer fra turbo-ekspanderen: høytrykksluft fra boosterkompressoren, etter avkjøling, kommer delvis inn i ekspanderen for adiabatisk ekspansjon - temperaturen faller til -165~-170 grader mens den produserer eksternt arbeid.
Denne kalde gasstrømmen strømmer inn i den øvre kolonnen og leverer kjølingen som trengs for destillasjon. Hele systemets kuldebalanse er et sanntids-match mellom ekspandereffekt og kolonnevarmebelastning.
Kjernetrinn: To-kolonnedestillasjon
Dette er hjertet i luftseparasjonsenheten. Bransjestandard er en konfigurasjon av nedre kolonne + øvre kolonne (tre kolonner hvis argongjenvinning er inkludert).
Nedre kolonne: Foreløpig separasjon
Delvis flytende luft kommer inn i den nedre kolonnebunnen. Kolonnen inneholder strukturert pakking (f.eks. Mellapak eller tråd-gazetyper). Væske strømmer nedover langs pakkeflater; damp stiger opp gjennom væskefilmer.
Utnyttelse av kokepunktforskjellen (ved standard atmosfære: oksygen -183,0 grader, nitrogen -195,8 grader):
- Nitrogen, som er mer flyktig, fordamper og stiger, og kondenserer til slutt på toppen til rent flytende nitrogen (renhet opptil 99,999%+);
- Oksygen, mindre flyktig, kondenserer og renner ned, og samles på bunnen som oksygen-rik flytende luft (~35–40 % oksygen).
Tilbakeløp ved den nedre kolonnetoppen kommer fra den øvre kondensatoren-avkjølt av flytende oksygen eller flytende nitrogen fra det øvre systemet.
Øvre kolonne: Endelig separasjon
Oksygenrik -flytende luft fra den nedre kolonnebunnen strupes og føres inn i den øvre kolonne-midtseksjonen (som refluks). En del av det flytende nitrogenet fra den nedre kolonnetoppen strupes også til den øvre kolonnetoppen (som kald tilbakeløp).
Inne i den øvre kolonnen gjennomgår damp og væske titalls teoretiske stadier av masseoverføring:
- Stigende damp har oksygen vasket ut; toppen leverer ren nitrogengass (større enn eller lik 99,999%);
- Bunnvæske er flytende oksygen (større enn eller lik 99,6%), fordampet i hovedkondensatoren-gjenkokeren (varmeveksling med gassformig nitrogen fra den nedre kolonnetoppen) og trukket ut som produktoksygen.
Hovedkondensator-gjenkokeren er energikoblingen-den bruker flytende oksygen i bunnen for å kondensere overliggende nitrogen, mens det flytende oksygenet selv fordamper for å generere stigende damp. Denne koblede designen reduserer drastisk eksternt kjølebehov.
Produktlevering og lagring
Rent nitrogen (øvre kolonne øverst) og produktoksygen (fra hovedkondensatoren eller øvre kolonnebunn) passerer gjennom hovedvarmeveksleren for å gjen-oppvarmes til omgivelsestemperatur før de forlater enheten.
Brukere kan velge:
- Gassformige produkter: ledet direkte til slutt-brukspunkter (kjemisk syntese, skjermsveising, matkart);
- Flytende produkter: delvis flytende videre i en kondensator og lagret i kryogene væsketanker (arbeidstrykk 0,2–1,0 MPa, temperaturer -183 grader for LOX, -196 grader for LIN), tilgjengelig for lastebiltransport eller toppbarbering.
En praktisk merknad: kryogen lagring er ikke "fyll og glem" Riktig tankdimensjonering må samsvare med nedstrøms forbruksmønster.
Energiforbruk: Hva driver driftskostnadene
Kompressorkraft står for 70%~80% av totale driftskostnader. Typiske strømforbrukstall for enheten:
- Oksygen (gassformig, 0,2 MPa): ~0,35–0,45 kWh/Nm³
- Nitrogen (gassformig, 0,6 MPa): ~0,18–0,25 kWh/Nm³
Hovedspaken er valg av destillasjonstrykk. Lave-trykksykluser (nedre kolonne ved ~0,5–0,6 MPa) dominerer store anlegg-til tross for litt høyere teoretisk separasjonsarbeid, faller kompresjonsarbeidet betydelig, og gir lavest totale energi. Små nitrogenanlegg med høy-renhet bruker fortsatt middels-trykksykluser (1,0–1,5 MPa) for enklere layout på bekostning av effektivitet.
To andre direkte drivere: isentropisk ekspandereffektivitet (nå 88 %~92 % i avanserte enheter) og varmevekslertilnærmingstemperatur (mål under 1,5 grader) -begge påvirker hvor det faktiske forbrukstallet lander.
Off-Design Operation: The Real-World Challenge
De fleste luftseparasjonsenheter kjører sjelden på designpunktet for navneskiltet året rundt. Nedstrømsbrukere varierer avgang- med skift, sesonger og vedlikehold. Å operere bort fra design er avhengig av:
- Justering av ekspanderens ledeskov-varierer kjøleeffekten;
- Produktutvinningshastigheten endres-balanserer renhet mot kaldt lager;
- Innstilling av refluksforhold-gjennom strupeventiler for flytende nitrogen som påvirker ytelsen til øvre kolonne.
Risikoen ved bruk uten-design: renhetssvingninger og kald ubalanse går inn i hverandre. Feilhåndtering kan utløse "nitrogenoversvømmelse" eller kollaps av oksygenrenhet, med utvinning som tar timer. Kompetente operatører stoler på online-analysatorer (oksygenkonsentrasjon, sporoksygen i nitrogen, sporfuktighet) og DCS med automatisk-last-endringsfunksjonalitet.
For industrielle gassbrukere er en luftseparasjonsenhet ikke et enkelt maskineri. Det er et tett koblet termodynamisk system. Kompresjon, rensing, varmeveksling, ekspansjon og destillasjon er koblet i serie-en forskyvning når som helst forplanter seg nedover kjeden. Det er derfor erfarne ingeniører sier: "Å drive en ASU-brønn handler ikke om å lese ventilposisjoner, men å forstå den dynamiske trekanten av temperatur, trykk og sammensetning."
Shenger Gas fokuserer på ingeniørdesign og driftsoptimalisering av kryogene luftseparasjonssystemer, jordet i felt-målte termodynamiske data. De tekniske parameterne som presenteres her stammer fra offentlig tilgjengelige tekniske håndbøker og driftslogger, som tilbys for fagfellereferanse og diskusjon.


