


Industriell luftseparasjonsenhet for kjemisk industri
Den industrielle luftseparasjonsenheten for kjemisk industri tar i bruk velprøvd kryogen destillasjonsteknologi for å effektivt skille oksygen, nitrogen og sjeldne gasser fra luft, og er egnet for kontinuerlige gass-etterspørselsscenarier som store kjemiske parker, integrerte raffinerings-kjemiske komplekser, kull-kjemiske anlegg og ammoniakksynteseenheter. Enheten kan operere under langsiktige-fulle-forhold for å levere oksygen, nitrogen og instrumentluft med stabil renhet, og gir et pålitelig grunnlag for nedstrøms oksidasjon, syntese, beskyttende atmosfærer og sikkerhetsrelaterte-inerteringsprosesser.
Sammenlignet med flaskegasser og flytende produkter levert av tankbiler, produserer en kryogen luftseparasjonspakke installert på stedet gass lokalt, noe som reduserer virkningen av logistikk og prissvingninger på produksjonen og hjelper kjemiske bedrifter med å optimalisere langsiktig-energiforbruk og den generelle konfigurasjonen av forsyningssystem.
Produktomfang og konfigurasjon
Denne serien med kryogene luftseparasjonsenheter er designet for mellomstore og store kjemiske anlegg, med typisk oksygenproduksjonskapasitet for én-enhet som dekker:
- Oksygen: 1 000–40 000 Nm³/t (større enn eller lik 99,5 % O₂, tilgjengelig som gassformig eller flytende produkt)
- Nitrogen: 1 000–50 000 Nm³/t (99,9–99,999 % N₂)
- Kryogene væsker: flytende oksygen, flytende nitrogen og flytende argon kan konfigureres i nødvendige forhold
- Driftsmodus: kontinuerlig drift (vanligvis designet for 8000 timer/år eller mer)
En typisk pakket industriell luftseparasjonsenhet for kjemisk industri inkluderer vanligvis:
- Luftkompressor og nedstrøms behandlingssystem (forkjøleenhet, luftfiltre)
- Rensesystem for molekylsikt (fjerning av fuktighet, CO₂ og hydrokarbonurenheter)
- Hovedvarmeveksler og kryogenisk kjøleboks (høy- og lav-destillasjonskolonner, flytende-luft/væske-nitrogenreservoarer)
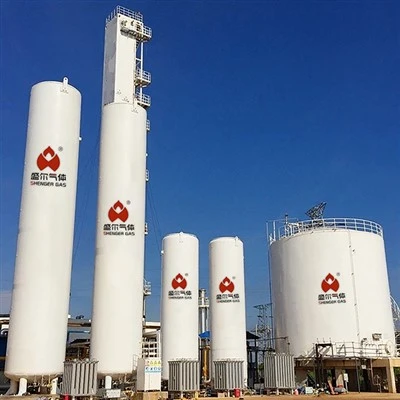
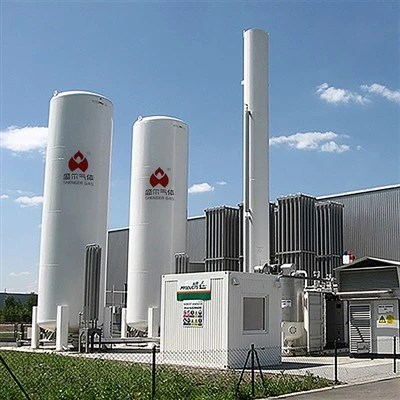
- Væskelagringstanker og pumpeskinner (konfigurert i henhold til prosesskrav)
- Instrumentering og kontrollsystem (DCS/PLC, analysatorer, forriglinger og beskyttelse)
- Verktøygrensesnitt (kjølevann, sirkulerende vann, strømforsyning, instrumentluft, etc.)
Prinsipp og strukturbeskrivelse
1. Prosessprinsipp (kryogen destillasjon)
- Inntaksluften komprimeres og forhåndskjøles, og sendes deretter til et rensesystem for molekylsikt for å fjerne fuktighet og CO₂, og forhindre frysing ved lave temperaturer.
- Den rensede luften kjøles dypt ned i en plate-varmeveksler til en temperatur nær flytendepunktet.
- Etter ekspansjon gjennom en strupeventil eller en turbokspander, dannes en to-gass-væskeblanding og mates inn i høy--- og lavtrykkskolonnene for trinnvis rektifisering.
- Ved å utnytte forskjellene i kokepunktene til oksygen, nitrogen og argon, oppnås flertrinns likevektsseparasjon inne i kolonnene, og produserer oksygen med høy-renhet, høy-renhet nitrogen og rå/rektifiserte argonprodukter.
2. Strukturelle hovedkomponenter
- Luftkompresjonsseksjon: Gir et stabilt inntakslufttrykk, typisk i området 0,55–0,75 MPa (oversikt).
- Luftforkjølings- og renseseksjon: En kjølt-vannenhet eller lukket-kretskjøling-vannsystem kombinert med adsorberbeholdere for molekylsikter for å oppnå avfukting, fjerning av CO₂ og fjerning av hydrokarboner.
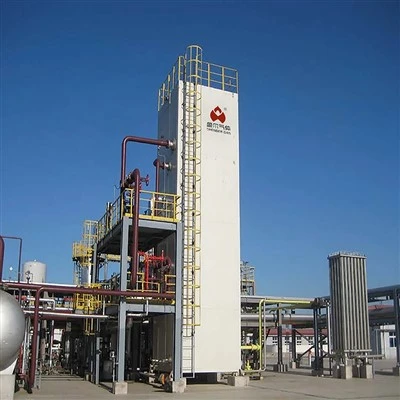
- Kryogen kjøleboks: Inneholder hovedvarmeveksleren, høy- og lav-destillasjonskolonner, flytende-luft/væske-nitrogenreservoarer, omkokere/kondensatorer og annet nøkkelutstyr; det er kjernen i hele enheten.
- Væskelagrings- og pumpesystem: Konfigurert med lagringstanker for flytende oksygen, flytende nitrogen og flytende argon og kryogene pumper etter behov.
- Kontroll- og sikkerhetssystem: DCS/PLC, oksygenanalysatorer, dugg-punktmålere, sikkerhetssperresystemer og nødavstengningssystemer.
Typiske produktspesifikasjoner og temperaturområde
1. Typisk produktrenhet og strømningshastighet
|
Produktgass |
Renhetsområde (vol.%) |
Typisk strømningsområde (Nm³/t) |
Utløpstrykk (MPa, måler) |
Utløpstemperatur (grad) |
|
Oksygen (gassformig) |
99.5–99.7% O₂ |
1,000–40,000 |
0.25–0.45 |
0 til +10 (justerbar) |
|
Oksygen (flytende) |
99.5–99.7% O₂ |
10–300 t/d (tilsvarende) |
Tanktrykk 0,1–0,3 |
ca. -183 |
|
Nitrogen (gassformig) |
99.9–99.999% N₂ |
1,000–50,000 |
0.3–0.6 |
0 til +10 (justerbar) |
|
Nitrogen (flytende) |
99.9–99.999% N₂ |
10–300 t/d (tilsvarende) |
Tanktrykk 0,1–0,3 |
ca. -196 |
|
Flytende argon |
Større enn eller lik 99,99 % Ar |
5–100 t/d (tilsvarende) |
Tanktrykk 0,1–0,3 |
ca. -186 |
Merk: Ovennevnte er typiske designområder og kan tilpasses i henhold til den spesifikke lasten og gassforbruksprofilen til det kjemiske anlegget.
2. Typisk energiforbruk og tekniske parametere
|
Punkt |
Enhet |
Typisk område (referanse) |
|
Totalt strømforbruk per enhet oksygen (større enn eller lik 99,5 % O₂) |
kWh/Nm³ O₂ |
0.30–0.40 |
|
Spesifikk kraft til luftkompressor |
kWh/Nm³ luft |
Mindre enn eller lik 0,11 |
|
Minimum driftstemperatur for kjøleboksen |
grad |
-180 til -196 |
|
Design driftslastområde |
% |
70–105 (lastjusterbar) |
|
Automatiseringsnivå |
- |
DCS/PLC helautomatisk + fjernovervåking |
|
Design kontinuerlig driftsperiode (vedlikeholdsintervall) |
måneder |
24–36 (avhengig av forhold og vedlikeholdsstrategi) |
Tekniske funksjoner og tekniske høydepunkter
- Bruker plate-finnevarmevekslere og en dobbel-destillasjonsprosess, noe som gir høy varme-overføringseffektivitet med et relativt kompakt fotavtrykk.
- Rensesystemet for molekylsikt fjerner samtidig fuktighet, CO₂ og deler av hydrokarbonene for å sikre langsiktig sikker drift av kjøleboksen.
- Kan integreres med luftkompressorer med variabel-hastighet, evaporativ kjøling og kald-energigjenvinningsordninger for å redusere spesifikt strømforbruk for oksygen- og nitrogenproduksjon.
- Støtter flere produktkombinasjoner, inkludert rent oksygen, beriket oksygen, nitrogen og kryogene væsker, slik at kjemiske anlegg kan konfigurere verktøy fleksibelt.
- Viktige kontrollpunkter (topp/bunnsøyleanalyse, renhet, strømningshastighet, duggpunkt, etc.) overvåkes alle online og beskyttes gjennom forriglinger.
Industrielle applikasjoner
I den kjemiske industrien og raffineringsindustrien gir kryogene luftseparasjonsenheter hovedsakelig kontinuerlig gassforsyning for følgende prosesser:
- Ammoniakk/urea-anlegg: Tilfører oksygen for syngasoksidasjon og inert nitrogen som beskyttelsesgass.
- Etylen, aromater og nedstrøms finkjemikalier: Brukes til oksidasjonsreaksjoner, av-gassbehandling og sikkerhetsrelatert-inertisering.
- Kull-kjemiske og kullgassifiseringsprosjekter: Tilveiebringer store mengder oksygen til trinnvis luftforbrenning, forgassere og nedstrøms prosesseringsenheter.
- Raffinerier og hydrobehandlingsenheter: Brukes i av-gassbehandling, svovelgjenvinning og nitrogendekkesystemer for eksplosjonsbeskyttelse.
Utvalgsstøtte og ingeniørtjenester fra Shenger Gas
Når du planlegger eller oppgraderer brukssystemer for kjemiske anlegg, krever valg av en passende industriell luftseparasjonsenhet for kjemisk industri for et spesifikt prosjekt omfattende vurdering av flere faktorer, inkludert anleggsskala, oksygen-nitrogen-produktforhold, lastsvingninger, lokale elektrisitetspriser og drifts- og vedlikeholdsstrategi.
Shenger Gas har lenge spesialisert seg på industrielle gasser og luftseparasjonssystemer. Basert på gassforbruksprofilene til kjemikalieparker og individuelle prosessenheter, kan vi bistå med alternativsammenligning, teknisk parameterbekreftelse, energi-forbruksevaluering og tekniske layoutanbefalinger, og gi eiere integrerte løsninger som dekker prosesspakkedesign, komplett utstyrsforsyning, installasjon og igangkjøring, samt opplæring og vedlikeholdsstøtte.
For ytterligere informasjon om konfigurasjon og bruk av kryogene luftseparasjonsenheter i den kjemiske industrien, vennligst kontakt Shenger Gas tekniske team.


Populære tags: industriell luftseparasjonsenhet for kjemisk industri, Kina industriell luftseparasjonsenhet for kjemisk industri produsenter, leverandører, fabrikk
Du kommer kanskje også til å like


Sende bookingforespørsel